Metodi di distribuzione e valutazione dei difetti dei tubi in acciaio saldati
Aug 13, 2026
Metodi di distribuzione e valutazione dei difetti dei tubi in acciaio saldati
I tubi in acciaio saldati sono ampiamente utilizzati nell'ingegneria strutturale, nell'approvvigionamento idrico e nel drenaggio municipali, nelle condotte antincendio, nella trasmissione petrolchimica e nei sistemi di supporto del telaio in acciaio. Durante i processi di formatura della lamiera di acciaio, saldatura continua, dimensionamento e raddrizzatura, si generano facilmente vari difetti intrinseci e di processo a causa della fluttuazione della qualità della materia prima, della deviazione dei parametri, della precisione dell'attrezzatura e delle differenze nel funzionamento manuale. Diversi difetti hanno regole di distribuzione e caratteristiche di pericolo specifiche. La classificazione scientifica dei difetti, il riepilogo delle leggi sulla distribuzione e i metodi di valutazione standardizzati costituiscono la base principale per l'ispezione di fabbrica, l'accettazione in entrata e il controllo di qualità ingegneristica dei tubi di acciaio saldati. Questo articolo espone sistematicamente le tipiche caratteristiche di distribuzione dei difetti e i metodi professionali di valutazione e giudizio dei tubi di acciaio saldati, formando un set completo di linee guida tecniche per il controllo della qualità.
1. Panoramica dei difetti comuni nei tubi di acciaio saldati
I difetti dei tubi d'acciaio saldati sono suddivisi in tre categorie principali in base alle posizioni di distribuzione e ai meccanismi di formazione: difetti del materiale di base, difetti del cordone di saldatura e difetti di lavorazione della formatura. I difetti del materiale di base derivano dalle materie prime originali della lamiera d'acciaio; i difetti del cordone di saldatura sono concentrati nei giunti di saldatura longitudinali o a spirale; i difetti di formatura sono causati dalla laminazione, piegatura e deformazione del dimensionamento durante la realizzazione del tubo. Diversi tipi di difetti differiscono notevolmente nel livello di pericolo, nella tendenza all'espansione e nei criteri di valutazione, che devono essere classificati e giudicati in combinazione con l'effettivo stato di distribuzione.
2. Caratteristiche tipiche della distribuzione dei difetti
2.1 Difetti concentrati del cordone di saldatura
L'area del cordone di saldatura è la posizione ad alta-incidenza di difetti dei tubi saldati e rappresenta la maggior parte dei problemi di qualità nell'ispezione effettiva. Difetti comuni includono porosità della saldatura, inclusione di scorie, fusione incompleta, penetrazione incompleta, crepe di saldatura, sottosquadri ed eccesso di rinforzo di saldatura. Tali difetti sono distribuiti linearmente lungo la direzione del cordone di saldatura, concentrati principalmente nel centro della saldatura, nella linea di fusione e nella zona-influenzata dal calore.
I difetti di saldatura sono il tipo più dannoso di difetti di qualità delle tubazioni. Sotto pressione interna, flessione esterna e carico alternato, si verificherà una concentrazione locale di stress nelle posizioni dei difetti, il che può facilmente indurre la propagazione di crepe, perdite nella tubazione e persino rotture di fratture strutturali. È l'oggetto chiave dell'ispezione delle prove non-distruttive dei tubi di acciaio saldati.
2.2 Difetti diffusi del materiale base
I difetti del materiale di base sono distribuiti nella matrice della parete del tubo all'esterno del cordone di saldatura, tra cui principalmente delaminazione della lamiera di acciaio, inclusioni interne, piccoli pori e irregolarità locali del materiale. Questi difetti sono distribuiti in modo casuale nella parete del tubo, senza una regola lineare fissa, per lo più con distribuzione su-area piccola e multi-punto.
Sebbene la dimensione individuale dei difetti del materiale di base sia piccola, la distribuzione a lunga- distanza ridurrà l'uniformità complessiva e la stabilità meccanica della parete del tubo, influenzerà la resistenza alla flessione e le prestazioni di carico della pressione del tubo d'acciaio e causerà facilmente pericoli nascosti di assottigliamento locale e riduzione della resistenza durante la lavorazione e la manutenzione successive.
2.3 Difetti di formatura e superficie
I difetti di formatura sono causati dai processi di laminazione e sagomatura del tubo, compreso l'assottigliamento locale delle pareti del tubo, la deviazione dell'ovalità del corpo del tubo, la rientranza, il graffio, la piega e l'ossidazione superficiale irregolare. Tali difetti sono distribuiti sulla superficie esterna e sullo spessore locale della parete del tubo d'acciaio, con evidenti caratteristiche superficiali e distribuzione regolare nella posizione di deformazione per rotolamento.
I difetti superficiali e di formatura influiscono principalmente sulla precisione dimensionale, sulla qualità estetica e sulla resistenza alla corrosione dei tubi in acciaio. Gravi difetti di deformazione causeranno lacune incoerenti nell'assemblaggio della tubazione e sollecitazioni instabili dopo l'installazione, influenzando la qualità costruttiva complessiva e la durata di servizio del progetto.
3. Principali fattori che influenzano la distribuzione dei difetti
Qualità della materia prima
La purezza e l'uniformità strutturale della piastra d'acciaio originale determinano direttamente il tasso di difetti del materiale di base dei tubi d'acciaio saldati. Un numero eccessivo di inclusioni non-metalliche e una scarsa compattezza della piastra porteranno a frequenti difetti interni della parete del tubo.
Parametri del processo di saldatura
Una corrente di saldatura, una tensione, una velocità di saldatura e un apporto di calore irragionevoli causeranno la formazione di un cordone di saldatura instabile, con conseguenti difetti concentrati come fusione incompleta, pori e crepe nell'area di saldatura.
Precisione dell'attrezzatura per la formatura
L'usura dei rulli, la deviazione della pressione e il posizionamento errato della matrice porteranno a una deformazione irregolare del corpo del tubo, causando deviazioni dimensionali, pieghe superficiali e difetti di assottigliamento locale dello spessore delle pareti.
Tecnologia di post-elaborazione
Processi irragionevoli di raddrizzatura, taglio e trattamento superficiale produrranno graffi secondari, deformazione locale e difetti di tensione residua, influenzando l'uniformità della qualità complessiva dei tubi saldati.
4. Metodi standard di valutazione e giudizio dei difetti
4.1 Valutazione dell'aspetto visivo (VT)
L'ispezione visiva è la prima procedura di valutazione per tubi di acciaio saldati, utilizzata per lo screening rapido a volume intero di difetti superficiali macroscopici. Gli ispettori controllano la rettilineità complessiva, la planarità della superficie, l'uniformità della formazione del cordone di saldatura e filtrano i difetti visibili come crepe, sottosquadri, pieghe e cicatrici. La valutazione dell'aspetto è la base per la classificazione preliminare della qualità e determina se sono necessari ulteriori test precisi.
4.2 Valutazione della tolleranza dimensionale
Utilizza calibri, micrometri e strumenti di misurazione laser per rilevare il diametro del tubo, lo spessore delle pareti, l'ovalità e la rettilineità. Valutare se la deviazione di formatura rientra nell'intervallo consentito standard, giudicare la gravità dei difetti di lavorazione ed eliminare tubi di acciaio non qualificati con deviazione dimensionale eccessiva che non possono soddisfare i requisiti di assemblaggio e di supporto.
4.3 Valutazione dei test ad ultrasuoni (UT)
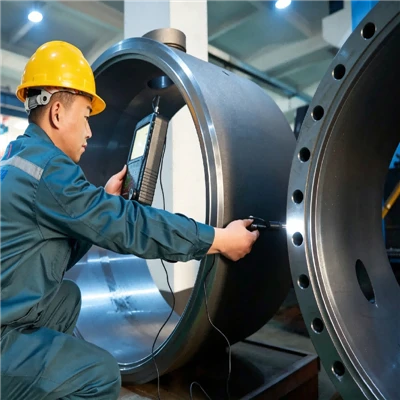
Il test ad ultrasuoni è il metodo principale per la valutazione dei difetti interni dei tubi di acciaio saldati. Rileva accuratamente difetti interni nascosti come cricche di saldatura, fusione incompleta, inclusioni di scorie, delaminazione dei pori e del materiale di base, realizza il posizionamento della profondità del difetto e la quantificazione delle dimensioni e valuta la compattezza interna della parete del tubo e il grado di qualità del cordone di saldatura.
4.4 Valutazione dei test radiografici (RT)
Il test Ray Imaging viene utilizzato per una ri-ispezione precisa e una valutazione quantitativa dei principali tubi saldati. Visualizza in modo intuitivo la morfologia, la lunghezza e la densità di distribuzione dei difetti dei cordoni di saldatura, forma dati di imaging permanenti ed è adatto per la classificazione della qualità e la verifica delle controversie di prodotti di pipeline ingegneristiche di alto-standard.
4.5 Valutazione delle prestazioni meccaniche
Effettuare prove a campione di resistenza a trazione, flessione e pressione idraulica. Verificando la resistenza, la plasticità e la resistenza alla deformazione dei tubi di acciaio, valutare indirettamente se i difetti interni influiscono sulla stabilità meccanica e sulle prestazioni di servizio della tubazione e confermare la qualificazione complessiva dei prodotti in lotti.
5. Classificazione dei difetti e criteri di giudizio di qualità
Secondo gli standard internazionali e industriali, la qualità dei tubi d'acciaio saldati è classificata in base al tipo di difetto, alle dimensioni, alla densità di distribuzione e al grado di pericolo.
Grado qualificato: assenza di crepe dannose, difetti penetranti e difetti di inclusione di ampie-aree; piccoli pori sparsi e una leggera deviazione dimensionale locale entro l'intervallo consentito, che non influiscono sull'assemblaggio e sulle prestazioni del cuscinetto.
Grado di trattamento richiesto: Sono presenti fusione locale incompleta, leggero sottosquadro e singoli difetti di grandi-dimensioni, che necessitano di rettifica, riparazione e nuova-ispezione prima dell'accettazione.
Grado di rifiuto senza riserve: Crepe di saldatura, inclusioni di scorie penetranti, delaminazione di un'ampia-area, deviazione eccessiva dello spessore delle pareti e altri difetti gravi che incidono sulla sicurezza strutturale e sulla durata di servizio, che sono direttamente rifiutati e di cui è vietato l'uso nelle costruzioni ingegneristiche.
6. Riepilogo del controllo qualità tecnico
Il controllo dei difetti dei tubi di acciaio saldati deve essere combinato con le caratteristiche di distribuzione e le regole di rischio. I difetti concentrati dei cordoni di saldatura sono gli oggetti chiave di prevenzione e ispezione, i difetti dispersi del materiale di base si concentrano sulla verifica del campionamento in batch e i difetti che formano la superficie si concentrano sullo screening dell'aspetto completo e sulla calibrazione dimensionale. Attraverso il sistema di valutazione collaborativo di ispezione dell'aspetto, rilevamento dimensionale, test non-distruttivi e verifica delle prestazioni meccaniche, la qualità dei tubi di acciaio saldati può essere giudicata in modo completo e accurato.
L'analisi standardizzata della distribuzione dei difetti e i metodi di valutazione scientifica eliminano efficacemente i potenziali rischi per la sicurezza legati alla qualità delle tubazioni, garantiscono la stabilità, la resistenza alla pressione e la durata dei tubi in acciaio saldati nei servizi di ingegneria e forniscono una garanzia affidabile di qualità dei materiali per progetti municipali, petrolchimici e di supporto delle strutture in acciaio.